时间:2026-11-18 访问量:293
在制造业产品开发流程中,手板模型制作是验证设计可行性、降低开模风险的关键环节。当设计师完成三维图纸后,如何将数字模型转化为可触摸、可测试的实物,直接影响到后续产品迭代效率与量产成本。在众多手板制作工艺中,铝合金CNC加工凭借其独特的材料性能与加工精度,成为结构件、功能样机及小批量试产阶段的重要选择。本文将从技术原理、核心优势、客观局限以及选择流程四个维度展开,帮助您系统理解铝合金手板CNC加工的全貌。
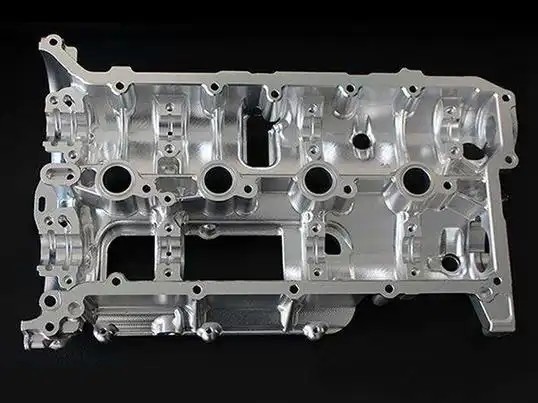
铝合金手板CNC加工属于减材制造范畴。其基本流程是:编程人员根据三维模型生成数控加工程序,驱动CNC机床使刀具在铝合金坯料上做高速旋转与多轴联动运动,逐层去除多余材料,最终获得与图纸尺寸吻合的零部件。与3D打印的逐层堆积不同,CNC加工得到的零件致密度高、力学性能接近甚至优于部分铸件。
在材料选择上,手板行业常用的铝合金牌号包括6061、7075和5052。6061铝板具有优良的切削加工性与可焊接性,表面处理效果好,适合大多数结构件与外观验证件;7075铝板强度高、硬度大,适用于受力测试或轻量化要求苛刻的场合,但切削难度相对较高;5052铝板耐腐蚀性突出,多用于钣金类或需要折弯的样件。合理选材是平衡成本与性能的第一道关口。
1. 尺寸精度与表面质量稳定
CNC加工依靠机床的定位精度与重复定位精度,常规加工公差可控制在±0.05mm以内,精密加工甚至可达±0.02mm。这一精度水平远优于普通3D打印,能够满足装配验证与功能测试的严苛要求。加工后的表面粗糙度可通过精铣、研磨等工序进一步降低,为后续阳极氧化、喷砂等表面处理提供良好基底。
2. 材料性能真实可靠
手板验证的核心目的之一是检验材料在实际工况下的表现。铝合金CNC件采用与量产零件相同或相近的牌号,其密度、强度、导热性和耐腐蚀性均能真实反映最终产品的性能。对于需要承受载荷、散热或电磁屏蔽的结构件,这种材料一致性是塑料3D打印件无法替代的。
3. 加工尺寸范围灵活
从几毫米的微型连接件到数米长的框架结构,CNC加工均能覆盖。对于超大尺寸零件,可采用分件加工后拼接或五轴龙门机床整体加工的方式实现。这种尺寸适应性使得铝合金手板既能服务于消费电子类小件,也能满足汽车、航空航天领域的大型样件需求。
4. 表面处理配套成熟
铝合金手板可进行阳极氧化(本色、黑色、彩色)、喷砂、拉丝、电镀、喷涂等多种表面处理。这些工艺与量产阶段完全一致,便于在设计验证阶段就确认外观效果和颜色方案,避免量产后出现色差或质感偏差。
5. 小批量试产的经济性
当订单量在几十件到几百件之间时,CNC加工无需开模,单件成本与模具摊销后的注塑或压铸相比具有明显优势。对于市场反馈不确定的新产品,采用铝合金CNC进行小批量试产,可以快速投放市场测试,同时积累工艺参数,为后续量产方式的选择提供数据支撑。
1. 单件成本较高
CNC加工按工时计费,铝合金切削去除量大、刀具磨损快,单件成本通常高于3D打印和真空复模。对于结构复杂、去除率高的零件,加工时间可能长达数小时甚至十几小时,费用相应攀升。铝合金CNC更适合对精度和材料性能有明确要求的场景,而非所有手板都值得采用。
2. 加工效率受结构与批量制约
虽然CNC适合小批量,但当批量超过一定数量(例如数百件以上)时,单件加工时间的累积效应使总工时显著增加,此时压铸或挤压成型等工艺的成本优势开始显现。零件内部深腔、窄槽、微小孔等特征受刀具长径比限制,可能无法加工或需要特种刀具,增加了工艺难度与成本。
3. 设计自由度存在边界
CNC加工遵循“刀具可达性”原则。封闭内腔、倒扣结构、尖锐内角(刀具半径无法进入)等特征难以一次成型,往往需要拆分零件或采用镶件设计。这与3D打印近乎无限的设计自由度形成对比。设计师在面向CNC加工时需要具备可制造性设计意识,提前规避刀具无法触及的区域。
4. 表面处理前需注意材料一致性
不同牌号或不同批次的铝合金在阳极氧化后可能出现色差。对于外观件,建议同一批次采购铝材并统一表面处理参数。7075等高强度合金的阳极氧化效果与6061存在差异,需在选材阶段与加工方确认。
选择建议:
- 当您的需求是功能测试、装配验证、受力分析或散热评估时,优先考虑铝合金CNC。
- 当零件尺寸精度要求高于±0.1mm,或需要与量产件保持一致的表面处理效果时,铝合金CNC是可靠选择。
- 当批量在1至200件之间、且不希望投入模具费用时,CNC加工具有综合成本优势。
- 若零件结构极为复杂、内部流道多、刀具无法触及,可评估3D打印金属或拆分设计的可行性。
- 若仅用于外观示意、不承受载荷,可对比3D打印或真空复模以控制预算。
标准流程总结:
1. 需求确认:明确手板用途(外观验证/功能测试/小批试产)、精度要求、表面处理标准和预算范围。
2. 图纸评审:由加工方进行可制造性分析,检查刀具可达性、最小壁厚、公差标注合理性,必要时提出设计优化建议。
3. 材料与工艺选定:根据用途选择铝牌号,确定加工工序(如是否需要五轴联动、是否需热处理去应力)。
4. 编程与加工:生成刀路程序,装夹找正,完成粗加工与精加工,过程中进行首件尺寸抽检。
5. 后处理与检验:按需进行去毛刺、喷砂、阳极氧化等处理,使用三坐标测量仪或卡尺进行关键尺寸复核。
6. 交付与反馈:确认样品符合图纸与使用要求,记录加工参数与问题点,为后续设计迭代或量产导入积累经验。
铝合金手板CNC加工是一项精度与材料真实性兼备的工艺,但它并非万能。理解其优势边界与成本逻辑,在合适的阶段选用合适的工艺,才能让手板制作真正服务于产品开发效率的提升。希望本文的梳理能为您的项目决策提供清晰参照。
上一篇:东莞cnc手板模型原理
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。