时间:2026-11-15 访问量:289
在工业设计与产品开发的验证阶段,手板模型是连接图纸与量产的关键桥梁。对于结构复杂、精度要求高或材料性能需真实呈现的零件,CNC加工往往是首选的解决方案之一。本文将围绕手板模型行业中CNC加工的常见应用方案展开,从技术路径、优势、局限性到选择逻辑进行系统梳理,帮助您在项目初期做出更高效的判断。
CNC(计算机数控)加工是一种减材制造方式,通过程序控制刀具路径,从整块材料上逐步去除多余部分,最终获得目标形状与尺寸的零件。在手板模型领域,CNC加工主要承担以下几类任务:外观验证件的高质感表面需求、结构功能件的装配尺寸验证、小批量试制件的快速交付,以及透明件、耐高温件等特殊性能样件的制作。与3D打印的逐层堆积不同,CNC加工更接近最终量产零件的材料状态与力学表现,因此在需要“真实材料、真实手感、真实装配”的场景中具有不可替代的价值。
根据零件特征与项目阶段,行业内常见的CNC手板方案可归纳为以下几类:
1. 三轴CNC加工方案
适用于外形相对简单、无需多面复杂曲面的零件。三轴设备成本较低、编程与装夹相对简单,适合平面、台阶面、浅腔体及常规外形轮廓的加工。对于多数消费电子外壳、支架类手板,三轴方案即可满足需求,交期与成本控制较为理想。
2. 五轴CNC加工方案
针对具有复杂曲面、深腔、倒扣或高精度角度特征的零件,五轴联动可一次装夹完成多面加工,减少重复定位误差。典型应用包括汽车覆盖件、航空结构件、复杂工业设计模型以及需要高表面连续性的曲面手板。五轴方案能显著提升几何精度与表面质量,但设备与编程门槛较高,成本相应增加。
3. 高速切削(HSC)方案
通过高转速、小切深、快进给的加工策略,在保证精度的同时获得更优的表面粗糙度,减少后续抛光工作量。该方案特别适合薄壁件、细小特征以及需要镜面效果的外观手板。高速切削对刀具与设备刚性要求较高,但在手板行业已逐渐成为提升表面品质的常用手段。
4. 多材料适配方案
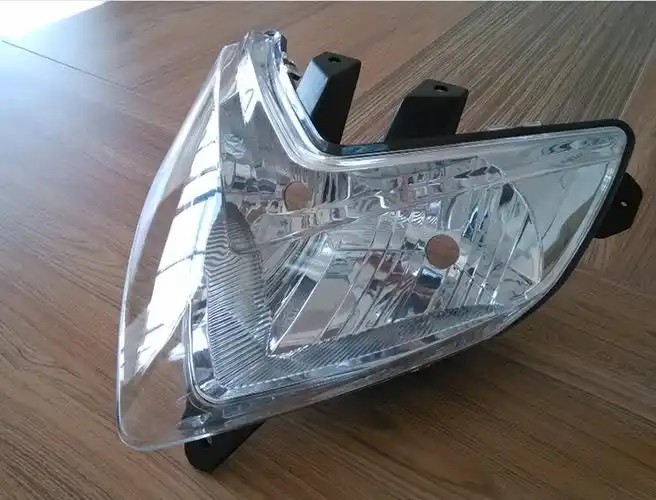
CNC手板可加工的材料范围广泛,包括ABS、PC、PMMA、POM、尼龙、铝合金、铜合金、不锈钢以及各类工程塑料。不同材料对应不同的刀具、转速与冷却策略。例如透明PMMA件需兼顾透明度与表面光洁度,铝合金件需控制切削热以避免变形。方案选择时需根据材料特性匹配加工参数与后处理工艺。
5. 小批量快速换线方案
对于需要多件验证或小批量试制的手板项目,采用柔性装夹与快速编程策略,可在同一设备上连续完成多件加工,兼顾效率与一致性。该方案适合设计迭代频繁、单件需求数量在数件至数十件的场景。
1. 材料真实性强
CNC加工直接使用工程塑料或金属板材,零件的密度、强度、韧性、耐温性等与最终材料高度一致,能够真实反映产品的力学表现与使用环境适应性。这对于结构功能测试与可靠性验证尤为重要。
2. 尺寸精度与一致性高
数控加工依靠程序控制,重复定位精度可达0.01mm级别,适合装配关系复杂、公差要求严格的手板件。多件加工时尺寸一致性优于手工制作与部分增材工艺。
3. 表面质量可控
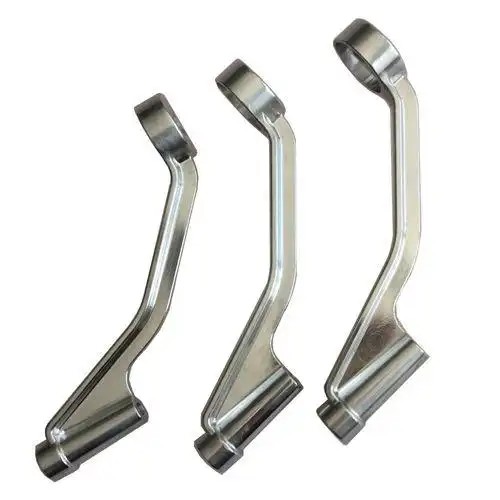
通过调整切削参数与后处理(打磨、喷砂、抛光、阳极氧化、喷漆等),CNC手板可获得从哑光到高光、从纹理到镜面的多种表面效果,满足外观评审与展示需求。
4. 材料与结构适应面广
无论是透明件、耐高温件、导电件还是高刚性结构件,CNC加工均有对应的材料与工艺组合。对于壁厚变化大、局部特征精细的零件,合理规划加工顺序可有效控制变形。
5. 小批量经济性较好
在数件至数十件的区间内,CNC加工无需开模,单件成本相对可控,且修改设计后只需调整程序即可重新加工,适合设计验证阶段的快速迭代。
1. 复杂内腔与深腔加工受限
受刀具长度与刚性的限制,深腔、窄槽、内部流道等特征加工难度较大,必要时需拆分零件或采用其他工艺配合。刀具干涉问题也可能导致部分结构无法一次成型。
2. 装夹与多次定位带来误差累积
对于需要多面加工的零件,多次装夹会引入定位误差,影响整体精度。五轴方案可缓解该问题,但成本上升。设计阶段需考虑加工基准与装夹可行性。
3. 材料浪费与成本压力
减材加工从整块材料去除多余部分,材料利用率相对较低,尤其是铝合金、工程塑料等较贵材料。对于结构去除率高的零件,材料成本占比明显。
4. 表面刀纹与后处理依赖
CNC加工表面通常留有刀纹,外观件往往需要额外打磨、抛光或喷涂处理。后处理工序增加周期与成本,且效果受操作水平影响。透明件与高光件对后处理要求尤为严格。
5. 薄壁与细长件易变形
切削力与残余应力可能导致薄壁件、细长杆件在加工过程中变形,需通过工艺优化(如对称去料、辅助支撑、时效处理)加以控制,对工艺经验依赖较高。
6. 单件成本高于增材制造(特定场景)
对于几何极其复杂、材料去除率极高的零件,CNC加工时间与刀具损耗可能推高单件成本,此时3D打印在快速验证阶段可能更具经济性。
在实际项目中,是否选择CNC加工手板,建议从以下几个维度判断:
- 验证目标:若需验证真实材料性能、装配精度或外观质感,优先考虑CNC;若仅验证外形与结构合理性,可结合3D打印快速迭代。
- 零件特征:简单外形与常规腔体可选三轴方案;复杂曲面与多面特征考虑五轴或拆分加工;深腔窄槽需提前评估刀具可达性。
- 材料要求:透明、耐高温、高强度或金属质感需求,CNC方案适配性更强;普通外观验证可权衡成本与交期。
- 数量与迭代频率:数件至数十件的小批量、设计修改频繁的项目,CNC的柔性优势明显;超大件或极复杂结构需综合评估加工可行性与成本。
- 后处理需求:外观件需预留打磨、喷涂、氧化等后处理时间与预算,透明件与高光件应选择具备相应工艺经验的供应商。
推荐流程:明确验证目标与材料要求 → 评估零件几何特征与加工可达性 → 选择三轴/五轴/高速切削方案 → 确认装夹基准与加工顺序 → 安排后处理与表面工艺 → 首件检测与装配验证 → 根据结果决定迭代或进入下一阶段。
总体而言,CNC加工手板在精度、材料真实性与表面可控性方面具有显著优势,是结构功能验证与外观评审阶段的重要技术路径。理解其能力边界与成本逻辑,结合项目实际需求进行方案匹配,才能在手板制作环节实现效率与质量的平衡。
上一篇:东莞市清溪手板厂
下一篇:东莞常平手板模型厂

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。