时间:2026-10-21 访问量:457
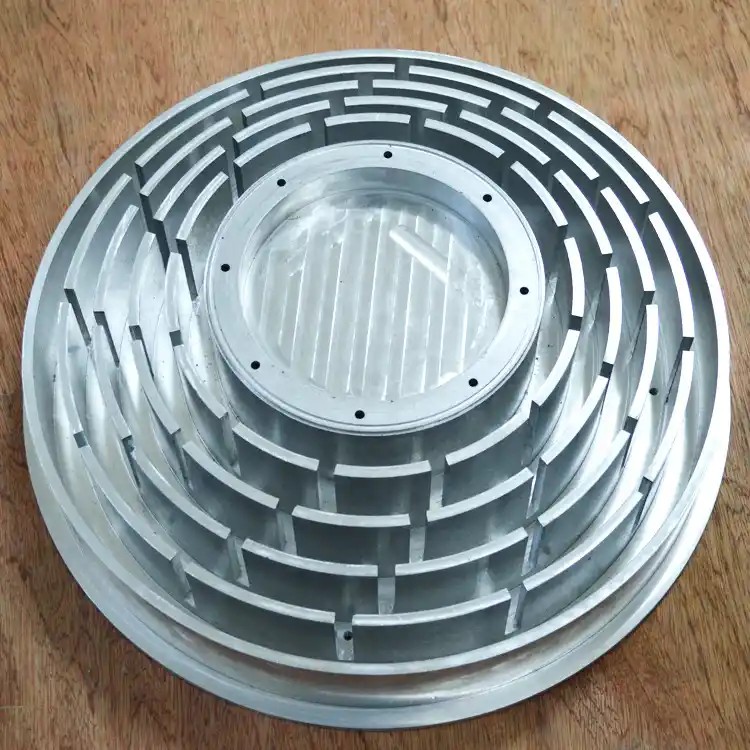
五金CNC手板模型,是指利用数控加工中心(CNC)对金属板材或金属块料进行减材切削,直接加工出接近最终产品形态与尺寸的功能性样件。它与3D打印的增材方式不同,属于“从整块材料中去除多余部分”的加工逻辑,因此可以使用的材料范围覆盖铝合金、不锈钢、黄铜、钛合金、镁合金等常见五金材质。对于产品开发团队而言,CNC手板的核心价值在于:在开模之前,用真实金属材料验证结构强度、装配关系、表面处理工艺以及外观质感,从而降低后期模具修改的风险和成本。
1. 材料真实,性能可验证。CNC手板直接使用与量产一致的金属牌号,其密度、硬度、导热性、耐腐蚀性与最终零件高度接近。对于需要做跌落测试、承重测试、散热测试或盐雾测试的产品,CNC样件的数据比塑料3D打印件更具参考价值。
2. 精度与表面质量可控。常规三轴、四轴、五轴CNC加工中心可实现±0.01mm至±0.05mm的尺寸公差,具体取决于零件结构和工厂设备水平。配合车铣复合、慢走丝、电火花等工艺,复杂曲面、深腔、细孔等特征也能较好还原。表面经过喷砂、阳极氧化、电镀、拉丝、抛光等处理后,外观质感接近量产件。
3. 小批量与结构验证效率高。CNC手板不需要开模具,编程加加工周期通常为3至7个工作日,适合1件到数百件的小批量试制。对于需要快速迭代的设计团队,修改3D图纸后重新编程即可再次加工,试错成本相对可控。
4. 可加工复杂结构与薄壁件。五轴联动加工能够处理扭曲叶片、异形散热器、一体化外壳等几何特征;配合真空吸盘、专用夹具和应力释放工艺,薄壁件变形问题可以得到一定程度的控制。
5. 装配与功能测试友好。CNC手板可以加工螺纹孔、定位销孔、卡扣槽、密封面等装配特征,能够直接与标准件、电子元器件、密封圈配合,完成整机装配验证和功能联调。
1. 单件成本高于3D打印。金属CNC手板的材料利用率较低,加工工时较长,单件成本通常是塑料3D打印件的数倍甚至更高。对于结构简单、仅做外观参考的样件,CNC不一定是最经济的方案。
2. 复杂内腔与悬垂结构受限。CNC属于减材加工,刀具可达性决定了很多内部流道、封闭空腔、倒扣结构难以一次成型,往往需要分件加工后拼接或焊接,这会带来接缝和精度累积问题。
3. 加工周期存在下限。虽然比开模快,但CNC手板仍需经过编程、装夹、粗加工、精加工、去毛刺、表面处理等环节,复杂零件的周期可能延长至两周以上。对于极速验证场景,增材制造仍有时间优势。
4. 表面处理与批量一致性存在差异。手板阶段的阳极氧化、电镀多为小槽手工操作,颜色和膜厚与量产线体可能存在色差;同时,单件加工的一致性依赖编程与装夹,批量稍大时需关注首件检验和过程抽检。
5. 对设计图纸的工艺性要求较高。如果3D图纸存在尖角、过深窄槽、非标准螺纹等不利于刀具加工的特征,工厂需要提出修改建议或增加工序,沟通成本和技术门槛高于普通打印服务。
1. 看设备匹配度。确认工厂是否具备三轴、四轴、五轴加工中心,是否有车铣复合、慢走丝、电火花等配套设备。零件越复杂,越需要多轴联动和完整工艺链支撑。
2. 看材料与后处理能力。询问常用金属牌号库存、是否支持阳极氧化、电镀、喷砂、拉丝、钝化等表面处理,以及是否有稳定的外协表面处理伙伴。后处理质量往往决定手板的最终观感。
3. 看精度承诺与检测手段。正规工厂应能提供公差范围说明,并配备三坐标测量仪、二次元影像仪、粗糙度仪等检测设备。对于关键尺寸,要求提供首件检测报告。
4. 看工程支持能力。优秀的工厂会在报价前对图纸进行DFM(可制造性分析)检查,主动指出薄壁、深孔、尖角等风险点,并给出结构优化建议,而不是被动接单。
5. 看案例与沟通效率。要求查看同类五金手板案例,关注其是否做过与你产品相近的行业(如消费电子、汽车零部件、医疗器械、机器人结构件)。同时评估报价响应速度和项目跟进机制。
第一步,需求沟通:提供3D图纸(STEP/IGES格式)、2D关键尺寸图、材料要求、表面处理说明、数量及交期。第二步,DFM分析与报价:工厂评估工艺可行性,反馈修改建议并给出报价。第三步,确认下单与编程:确认技术协议后,工厂完成CAM编程和夹具设计。第四步,加工与过程检验:粗加工、精加工、去毛刺,关键尺寸抽检。第五步,表面处理与终检:按约定完成表面处理,出具检测报告和实物照片。第六步,交付与反馈:包装发货,收集装配验证反馈,为后续改版或小批量生产做准备。
总体而言,五金CNC手板模型适合对材料性能、装配精度和外观质感有真实验证需求的产品开发阶段。选择工厂时,建议把设备能力、DFM支持、检测手段和后处理质量作为核心考量,而不仅仅比较单价。明确自身零件的结构复杂度与验证目标,再匹配相应能力的工厂,才能在成本、周期与质量之间取得平衡。
上一篇:张浦cnc手板模型图纸制作
下一篇:安徽快速成型3d打印手板模型

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。